

 Angleščina
 Nemščina
 Hrvaščina
 Bosanščina
 Bolgarščina
.png)


_25.jpeg)




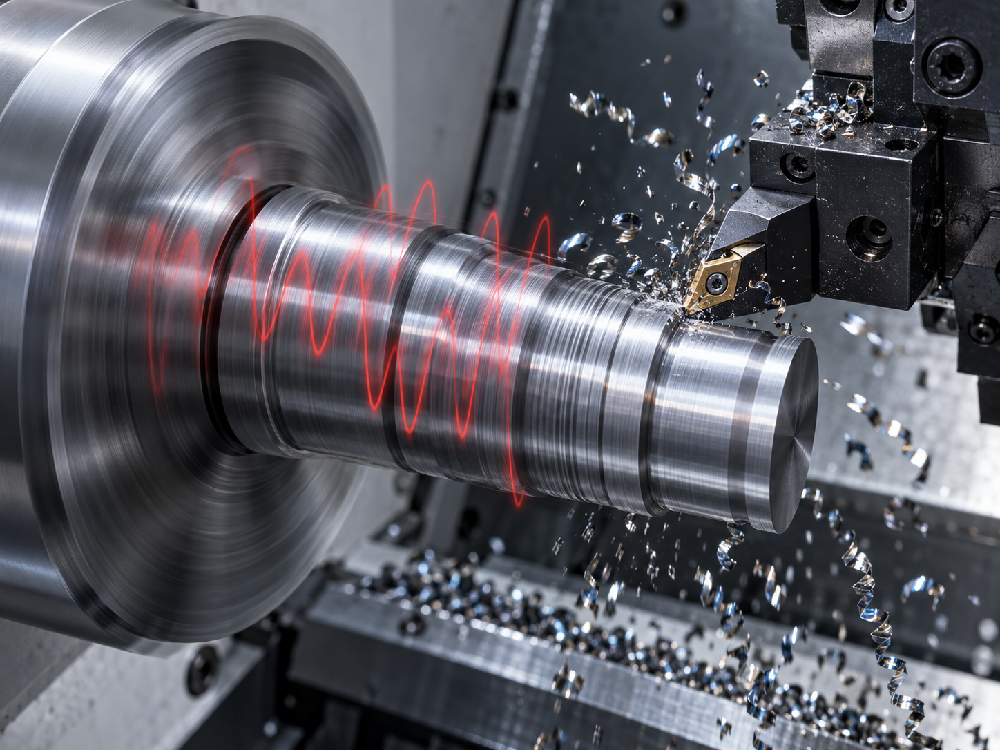
Pogosto ga je smiselno iskati v vpetju obdelovanca, togosti sistema, previsu orodja ali obdelovanca in šele nato v samem rezilu.
Pravilno izbrano vpenjalno orodje ima pri tem pomembno vlogo. Haas pri odpravljanju vibracij na stružnicah med prvimi koraki priporoča preverjanje vpetja in materiala, saj lahko iztek ali neustrezno vpet obdelovanec neposredno vplivata na vibracije in kakovost površine.
Kaj najprej preveriti, ko se med obdelavo pojavijo vibracije?
Preden začnemo spreminjati vrtljaje, podajanje ali menjavati novo rezilo z drugim, preverimo, ali je obdelovanec dejansko stabilno vpet.
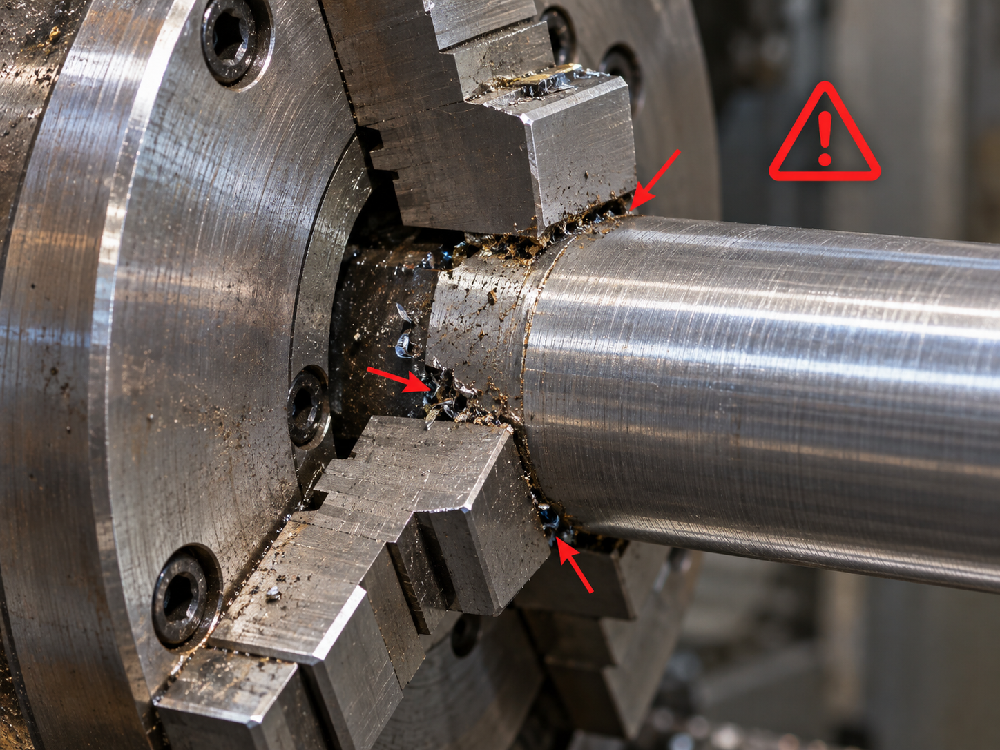
Posebej pomembne so naležne površine. Ostružek, umazanija ali rob na obdelovancu lahko prepreči popoln stik s čeljustjo ali drugo vpenjalno površino. Posledično lahko obdelovanec med rezom minimalno spremeni položaj, kar je pri natančni obdelavi že dovolj za slabšo površino ali odstopanje mer.
Haas v navodilih za diagnostiko vibracij posebej opozarja, da lahko umazanija, ostružki in srh omogočijo premikanje obdelovanca med rezanjem.
Pred nadaljnjo diagnostiko zato preverimo:
- ali so vpenjalne in naležne površine čiste ter nepoškodovane,
- ali obdelovanec pravilno nalega na čeljusti oziroma podporne površine,
- ali je vpenjalna sila ustrezna za obdelovanec,
- ali imajo čeljusti, primež ali drugi vpenjalni elementi vidne znake obrabe,
- ali je obdelovanec vpet s čim krajšim prostim oziroma nepodprtim delom,
- ali je rezilno orodje v držalu pravilno in dovolj togo vpeto.
Če se vibracije po ponovnem pravilnem vpetju zmanjšajo ali izginejo, smo že dobili pomemben pokazatelj, da težava verjetno ni bila v rezalnem robu.
Predolg previs lahko povzroči težave tudi pri pravilnem vpetju
Pogosta težava je kombinacija pravilnega vpenjala in neustrezne geometrije celotne postavitve. Obdelovanec je sicer močno vpet, vendar iz vpenjalne glave sega bistveno dlje, kot je potrebno za konkretno operacijo. Podobno velja za rezilno orodje, ki je iz držala vpeto z velikim previsom.
Daljši previs zmanjšuje togost sistema in povečuje občutljivost na vibracije. Sandvik Coromant pri obdelavah z dolgimi previsi prav tako opozarja na večjo nevarnost vibracij in priporoča čim stabilnejšo vpenjalno konfiguracijo.
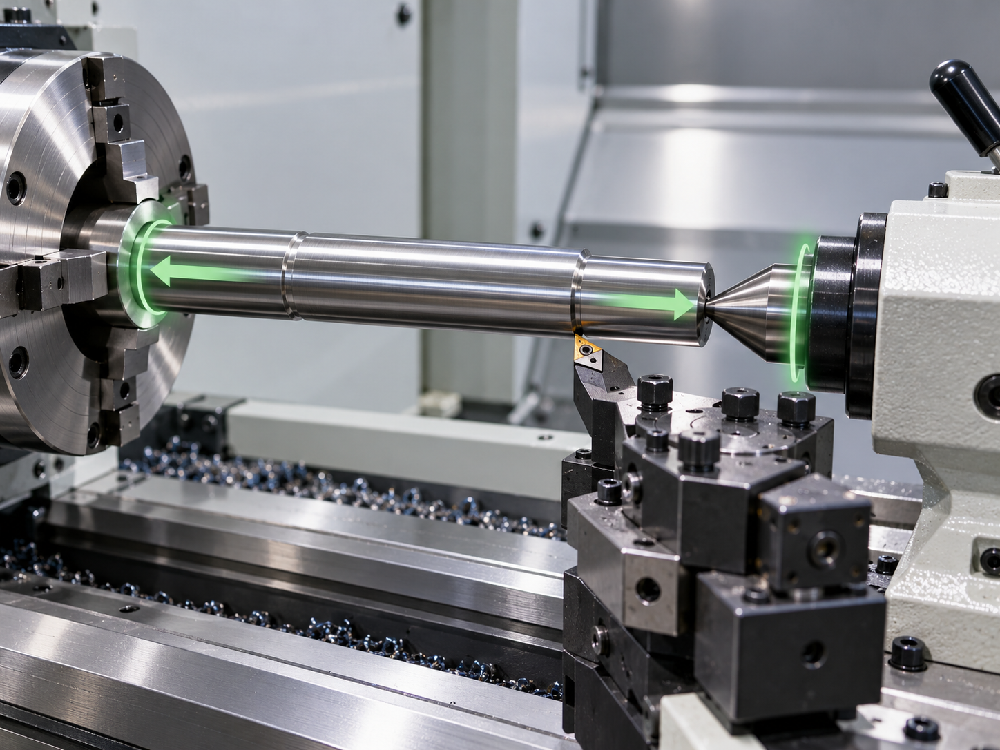
Pri dolgih oziroma vitkih obdelovancih zato ni vedno dovolj zgolj povečati vpenjalne sile. Učinkovitejša rešitev je lahko dodatna podpora. Pri struženju se v takšnih primerih uporabljajo na primer vrtljive konice ali druge rešitve, ki zmanjšajo nepodprto dolžino obdelovanca.
Haas opozarja, da nezadostno podprt obdelovanec začne vibrirati in povzroča chatter oziroma nestabilen rez.
Enako načelo velja na strani orodja: če lahko enako operacijo izvedemo s krajšim previsom rezkarja, svedra ali držala, je krajša in bolj toga postavitev praviloma boljša osnova za stabilno obdelavo.
Kako ugotoviti, ali težavo povzroča vpetje ali rezilno orodje?
Vzroka ne moremo vedno določiti samo po zvoku stroja. Koristno je spreminjati eno stvar naenkrat in spremljati rezultat.
Če imamo novo in ustrezno rezilno orodje, lahko najprej ponovno očistimo in vpnemo obdelovanec ter preverimo njegov iztek. Če težava ostane, zmanjšamo nepotreben previs obdelovanca oziroma orodja. Pri dolgem obdelovancu preverimo možnost dodatne podpore.
Nato opazujemo rezultat:
- vibracije se pojavijo predvsem pri daljšem previsu – verjeten problem je pomanjkanje togosti,
- rezultat se spremeni po vsakem ponovnem vpetju – preveriti moramo naleganje, čeljusti in ponovljivost vpetja,
- obdelovanec se med rezom premakne – vpetje ali podpora nista zadostna,
- prisoten je radialni iztek – preverimo obdelovanec, vpenjalno glavo, trn in kontaktne površine,
- vibracije ostanejo tudi po preverjanju vpetja – šele takrat diagnostiko razširimo na rezalne parametre, geometrijo orodja, stanje stroja in druge možne vzroke.
Takšen vrstni red preprečuje naključno spreminjanje več parametrov hkrati. Če hkrati zamenjamo orodje, spremenimo vrtljaje in ponovno vpnemo obdelovanec, težko ugotovimo, kateri ukrep je dejansko odpravil težavo.
Vpenjalno orodje pri Fridru za stabilnejšo postavitev obdelave
Pri izbiri vpenjalnega orodja zato ni pomembno samo, ali lahko z njim obdelovanec oziroma orodje fizično vpnemo. Upoštevati moramo tudi način obdelave, zahtevano natančnost, obliko in dimenzije obdelovanca, potreben dostop rezila ter stabilnost celotne postavitve.
Pri Fridru ponujamo različne rešitve za vpenjanje in podporo pri strojni obdelavi, med drugim primeže, vpenjalne glave, vrtljive konice, vpenjalne elemente, vpenjalne trne ter vrtalne glave, puše in podaljške.
Če novo rezilno orodje ne odpravi vibracij, zato naslednji korak ni nujno nova menjava rezila. Veliko bolj smiselno je sistematično preveriti vpetje, previs, podporo in iztek. Prav ti elementi lahko odločajo o tem, ali bo obdelava stabilna in ponovljiva ali pa se bodo težave pojavljale ne glede na kakovost uporabljenega rezilnega orodja.
Preverite rešitve za stabilno in natančno vpenjanje obdelovancev ter orodja pri strojni obdelavi.
Oglejte si vpenjalno orodjeKontakt: info@fridro.si • (02) 887 91 40


