SI

 Angleščina
 Nemščina
 Hrvaščina
 Bosanščina
 Bolgarščina
.png)
-
-
 Akcijska ponudba
-
Omejena zaloga
-
Rezilno orodje
-
Držala stružna
-
Grezila
-
Mikro stružna orodja
-
Navojna držala + ploščice
-
Odrezavanje + ploščice
-
Orodja za roliranje/gladenje
-
Povrtala
-
Rezila navojna
-
Rezkalno orodje na ploščice
-
Rezkarji HSS
-
Rezkarji palični VHM
-
JJ TOOLS
-
CBN serija, za končno fino obdelavo 60-75 HRc
-
Dental, rezkarji za dentalno industrijo
-
Diamant, za obdelavo grafita
-
E-serija, za jekla do 55 HRc
-
G-serija z jecro prevleko, za splošno rezkanje jekla
-
G-Tec serija z DLC diamantno prevleko, aluminij, baker, karbon-CFK, steklo, zlato
-
Hard serija HSM s TiSiN prevleko, za jekla do 60 HRc
-
Jecro prevleka, za obdelavo bakra
-
Konični rezkarji, za obdelavo jekel 52-HRc
-
Navojni rezkarji
-
PCD-PKD diamantni rezkarji za obdelavo aluminija in bakra
-
Posnemalni, utorni rezkarji
-
Rezkarji na ploščice
-
Rezkarji palični VHM JJTOOLS JJ-serija s TiSiN-S prevleko, za trde materiale 52-68 HRc
-
RTAC prevleka, za obdelavo aluminija
-
SU-serija z jecro prevleko, za nerjavne, legirane, visoko legirane materiale, titan, Inconel
-
Svedri z ravnim dnom
-
UWC za obdelavo plastike, aluminija, mesinga, bakra
-
V-serija, za jeklo, nerjavne materiale, titan
-
Za kompozitne materiale s CVD prevleko
-
-
STOCK
-
ACHTECK
-
WIDIA
-
VHM ostali proizvajalci
-
-
Stružne ploščice
-
Stružni noži HSS + z HM ploščico
-
Svedri navojni
-
Svedri središčni
-
Svedri stopenjski
-
Svedri vijačni
-
Vrtanje na ploščice
-
Žage krožne
-
Orodja za iztruževanje izvrtin
-
Rezervni deli
-
-
Vpenjalno orodje
-
Držala za stružnice
-
Konice vrtljive
-
Primeži
-
Vpenjalne glave
-
Vpenjalni elementi, pritrjevanje
-
Podloge in podpore
-
Prečke vpenjalne
-
Vpenjala za manjše kose - Mitee-Bite
-
Vpenjalni vijaki, matice, podložke, letve
-
Vpenjalnik kompaktni
-
Vpenjalniki
-
Magneti
-
Spona za strojno mizo
-
Vpenjalnik zapirialni z kavljem, vodoravna noga
-
Vpenjalniki navpični s kotno nogo, stranska montaža
-
Vpenjalniki navpični z navpično nogo
-
Vpenjalniki navpični z vodoravno nogo
-
Vpenjalniki s pomičnim drogom
-
Vpenjalniki s pomičnim drogom, kotna noga
-
Vpenjalniki vodoravni s kotno nogo
-
Vpenjalniki vodoravni z vodoravno nogo
-
-
Vpenjalniki ploščati
-
Vzporedni prisloni, podloge
-
Strojni odstranjevalci odstružkov/opilkov
-
-
Vpenjalni trni
-
Vrtalne glave, puše, podaljški
-
Vpenjalne čeljusti
-
-
Merilno orodje
-
Brusno orodje
-
Žagini listi, loki ročni
-
Ročna orodja
-
Garniture ročnega orodja v kovčkih
-
Izvijači, inbus ključi
-
Kladiva, sekači, točkala, prebijači
-
Klešče
-
Klešče cevne
-
Klešče grip
-
Klešče kombinirke
-
Klešče mizarske, klešče za betonske armature in ščipalke
-
Klešče stiskalne
-
Klešče stranske - ščipalke
-
Klešče telefonske, konične, ploščate
-
Klešče za elektronike
-
Klešče za seger obročke
-
Klešče za snemanje izolacij
-
Škarje in noži za kable
-
Univerzalne klešče
-
Pincete
-
Orodje za pritrjevanje
-
Ročne magnetne posode in magneti
-
Garniture klešč
-
-
Ključi nasadni, nastavki, garniture
-
Ključi viličasti, obročni, kombinirani
-
Momentni ključi
-
Nasadni ključi za udarne vijačnike
-
Noži, škarje, posnemalci robov, luknjači
-
Snemalniki, vzvodi, odvijači
-
Vpenjalne spone
-
Gladilke, zidarske žlice, lopatice
-
Vrt in okolica
-
-
Delovna zaščita
-
Zaščitni čevlji
-
Zaščita rok
-
Bombažne rokavice
-
Narokavniki
-
Rokavice ESD
-
Rokavice temperaturno odporne
-
Rokavice večnamenske
-
Rokavice z protiurezno zaščito
-
Rokavice za enkratno uporabo
-
Rokavice za varilce
-
Rokavice za zaščito pred kemikalijami in tekočinami
-
Rokavice za zaščito pred mrazom
-
Rokavice za živilsko industrijo
-
Specialne rokavice
-
Usnjene rokavice
-
Dodatki za rokavice
-
-
Zaščita glave
-
Delovna oblačila
-
Varnostne nalepke/table
-
Kriogena zaščitna oprema
-
-
Oprema za delavnico
-
Delavniški sestavi
-
Dvižna oprema
-
Industrijski stroji
-
Mize delavniške
-
Omare
-
Garderobne omare
-
Kompletne omare za orodja
-
Male garderobne omarice
-
Mobilne omare za orodja
-
Omare za kemikalije
-
Omare za majhne delčke
-
Omare za orodja
-
Omare za plinske jeklenke
-
Omare za računalnike
-
Polnilne omare
-
Varnostne omarice
-
Zidne omarice za orodja
-
Dodatki za omare
-
Varnostna shranjevalna škatla
-
-
Oprema za vzdrževanje
-
Predalniki
-
Pribor za zrak in vodo
-
Pripomočki za označevanje
-
Pripomočki za pakiranje
-
Stoli in dodatki
-
Talne podloge
-
Varjenje, spajanje in dodatki
-
Vozički in kolesa
-
Vrtalna oprema
-
Zaboji za shranjevanje
-
Žična erozija
-
Zaščita površin in okolja
-
-
Pripomočki za higieno
-
Električno, pnevmatsko in baterijsko orodje
-
Baterijsko orodje
-
Električno orodje
-
Vrtalniki in vijačniki
-
Mešalniki barv, beton in lepila
-
Vrtalna kladiva SDS
-
Rušilna udarna kladiva
-
Kotne brusilke
-
Polirne mašine
-
Tračni brusilniki
-
Vibracijski brusilniki
-
Ekscentrični brusilniki
-
Premi brusilniki
-
Namizni brusilniki
-
Ročne krožne žage
-
Potezne krožne žage
-
Kombinirane krožne žage
-
Namizne krožne žage
-
Vbodne žage
-
Sabljate žage, lisičji rep
-
Tračne žage za kovino in les
-
Industrijski feni in lepilne pištole
-
Skobelni/poravnalni stroji
-
Multifunkcijsko orodje
-
Potopne črpalke
-
Brusilni stroji za svedre
-
Stroji za posnemanje
-
Stroji za rezanje navojev
-
Voziček za stroj za rezanje navojev
-
Nadomestni deli in dodatki
-
-
Pnevmatika
-
Pnevmatska orodja
-
Pnevmatski udarni vijačniki
-
Pnevmatski račni vijačniki
-
Pnevmatski vijačniki
-
Pnevmatski vrtalniki
-
Pnevmatska dleta
-
Pnevmatske žage lisičarke
-
Pnevmatski premi brusilnik
-
Pnevmatski kotni brusilnik
-
Pnevmatski tračni brusilnik
-
Pnevmatski orbitalni brusilnik
-
Pnevmatski sponkači/žebljičarji
-
Pnevmatske pištole za barvanje
-
Pnevmatske pištole za peskanje
-
Pnevmatske spihovalne in večnamenske pištole
-
Pnevmatska pištola za kartuše
-
Pnevmatska mazalna pištola
-
Pnevmatske pištole za polnjenje pnevmatik
-
Pnevmatske spihovalne pištole
-
Seti pnevmatskih orodij
-
Pnevmatski odstranjevalec rje
-
Pnevmatsko gravirno pisalo
-
Pnevmatski posnemalec robov
-
-
Kompresorji
-
Pribor
-
Nadomestni deli in dodatki
-
-
Sesanje in odsesavanje
-
-
Obnovljeni viličarji
Glavni meni


-
- Katalogi
- Avtomati za orodja
- Full Service by Fridro
- AST dezinfekcijska omara za čevlje


_25.jpeg)


NC sveder 120
-
 Akcijska ponudba
(1583)
-
 Omejena zaloga
(115)
-
 Rezilno orodje
(2510)
-
 Držala stružna
(334)
-
 Grezila
(43)
-
 Mikro stružna orodja
(188)
-
 Navojna držala + ploščice
(21)
-
 Odrezavanje + ploščice
(162)
-
 Orodja za roliranje/gladenje
(24)
-
 Povrtala
(19)
-
 Rezila navojna
(86)
-
 Rezkalno orodje na ploščice
(450)
-
 Rezkarji HSS
(45)
-
 Rezkarji palični VHM
(303)
-
 Stružne ploščice
(258)
-
 Stružni noži HSS + z HM ploščico
(41)
-
 Svedri navojni
(94)
-
 Svedri središčni
(34)
-
 Svedri stopenjski
(26)
-
 Svedri vijačni
(156)
-
 Vrtanje na ploščice
(195)
-
 Žage krožne
(14)
-
 Orodja za iztruževanje izvrtin
(3)
-
 Rezervni deli
(31)
-
-
 Vpenjalno orodje
(802)
-
 Merilno orodje
(476)
-
 Brusno orodje
(379)
-
 Žagini listi, loki ročni
(96)
-
 Ročna orodja
(1788)
-
 Delovna zaščita
(743)
-
 Oprema za delavnico
(1458)
-
 Pripomočki za higieno
(81)
-
 Električno, pnevmatsko in baterijsko orodje
(765)
-
 Obnovljeni viličarji
(0)
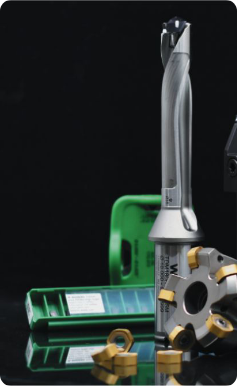
NC svedri 120° za natančen začetek vrtanja
NC svedri 120° so namenjeni natančnemu začetnemu centriranju izvrtine pred vrtanjem s končnim svedrom. Kratka in toga geometrija centrirnega orodja pomaga določiti točno mesto izvrtine ter zmanjša možnost, da bi naslednji sveder ob začetku vrtanja odstopil od predvidene osi.
Kot konice 120° je posebej primeren kot priprava pred uporabo HSS in HSS-Co svedrov s 118° kotom konice. V ponudbi Fridro so na voljo NC svedri 120° PREMUS v izvedbah HSS-Co in VHM, z različnimi površinskimi prevlekami glede na material obdelovanca, stabilnost vpetja in pogoje obdelave.
HSS-Co in VHM NC svedri 120° z različnimi prevlekami
Pri izbiri NC svedra 120° lahko material in prevleko prilagodimo zahtevam obdelave. Ponujamo štiri izvedbe PREMUS:
- HSS-Co brez prevleke – osnovna izvedba iz kobaltovega hitroreznega jekla
- HSS-Co/TiN – HSS-Co izvedba s TiN prevleko
- HSS-Co/TiAlN – HSS-Co sveder s TiAlN prevleko
- VHM/TiAlN – polnokarbidna izvedba s TiAlN prevleko
HSS-Co je primeren tudi tam, kjer potrebujemo nekoliko več žilavosti orodja, medtem ko VHM zaradi večje togosti najbolje izkoristimo pri stabilnih pogojih obdelave. Pri končni izbiri upoštevamo material obdelovanca, stroj, vpetje in predvidene rezalne parametre.
Kako izbrati premer NC svedra 120°?
Ponudba zajema premere 3, 4, 5, 6, 8, 10, 12, 16 in 20 mm. Premera ne določimo samo glede na velikost naslednjega svedra. Pomembno je predvsem, kakšno centrirno mesto želimo izdelati in kakšen premer bo imela končna izvrtina.
Pri izbiri preverimo:
- premer NC svedra
- material HSS-Co ali VHM
- vrsto prevleke
- premer naslednjega vrtalnega orodja
- material obdelovanca
- togost stroja in vpetja
Preverite izbiro NC svedrov 120° glede na premer, material orodja, prevleko in naslednji sveder.
Zakaj je pravilen kot centriranja pomemben?
Pri 120° centriranju pred svedrom s 118° konico začne naslednji sveder rezati z zunanjim delom rezalnih robov, kar omogoča bolj nadzorovan vstop v pripravljeno centrirno mesto.
Pri delu se izogibamo tudi preglobokemu centriranju. Namen NC svedra 120° je predvsem izdelava natančnega začetnega mesta, zato globino določimo glede na premer naslednje izvrtine in zahtevano geometrijo obdelave.
NC svedri 120° pri Fridru
Pri Fridru ponujamo NC svedre 120° PREMUS v premerih od 3 do 20 mm ter v izvedbah HSS-Co in VHM z različnimi prevlekami. Pri izbiri vam pomagamo uskladiti premer, rezalni material in prevleko z naslednjim vrtalnim orodjem ter konkretnimi pogoji obdelave.
Ustrezno izbran NC sveder 120° omogoča natančno pripravo začetnega mesta, bolj nadzorovan vstop glavnega svedra in manjše tveganje za zamik izvrtine. Pri izbiri je pomembno uskladiti kot, premer, material orodja, prevleko in stabilnost celotnega obdelovalnega sistema.
Pogosta vprašanja o NC svedrih 120°
Zakaj uporabimo NC sveder 120° pred običajnim svedrom?
NC sveder 120° izdela kratko in natančno centrirno mesto, ki naslednjemu svedru pomaga vstopiti v material na predvideni osi. To je posebej pomembno pri CNC obdelavi, kjer lahko že majhen začetni odmik vpliva na položaj končne izvrtine. Pri uporabi klasičnega svedra brez predhodnega centriranja lahko konica ob prvem stiku z materialom nekoliko zdrsne, zlasti na trših ali manj ravnih površinah.
Zakaj je kot 120° primeren pred svedrom s 118° konico?
Pri kombinaciji NC svedra 120° in naslednjega svedra s 118° konico je centrirni kot nekoliko večji od kota glavnega svedra. Tako se rezalni robovi naslednjega svedra najprej vključijo na zunanjem delu in lahko bolj nadzorovano sledijo pripravljenemu centru. Problem: glavni sveder ob začetku vrtanja odstopa od osi. Rešitev: pred vrtanjem izdelajte pravilno centrirno mesto z NC svedrom 120°.
Kako globoko je treba vrtati z NC svedrom 120°?
Globina mora biti samo tolikšna, da nastane dovolj veliko in jasno centrirno mesto za naslednji sveder. NC svedra 120° praviloma ne uporabljamo za izdelavo globoke izvrtine, saj je njegova glavna naloga centriranje. Če vrtamo pregloboko, po nepotrebnem povečamo premer centrirnega stožca in obremenimo orodje, ne da bi s tem izboljšali natančnost nadaljnjega vrtanja.
Kako izberemo pravilen premer NC svedra 120°?
Premer NC svedra 120° določimo glede na premer naslednjega vrtalnega orodja in zahtevano velikost centrirnega mesta. Centrirni sveder mora omogočiti dovolj veliko začetno površino, da se glavni sveder pravilno vodi, ne sme pa biti po nepotrebnem večji. Pri Fridru so na voljo premeri od 3 do 20 mm, zato lahko izvedbo prilagodimo različnim dimenzijam končnih izvrtin.
Kdaj izbrati HSS-Co in kdaj VHM NC sveder 120°?
HSS-Co NC sveder 120° je smiselna izbira pri obdelavah, kjer potrebujemo dobro kombinacijo rezalne sposobnosti in žilavosti orodja. VHM izvedba ima večjo togost in je primerna predvsem za stabilne CNC pogoje, kjer so stroj, vpenjanje in obdelovanec dovolj togi. Problem: VHM izvedba se pri nestabilni obdelavi poškoduje. Rešitev: preverite togost vpetja ali izberite HSS-Co izvedbo, če pogoji niso idealni.
Kakšna je razlika med TiN in TiAlN prevleko pri NC svedrih?
Prevleki TiN in TiAlN zmanjšujeta neposreden stik osnovnega materiala orodja z obdelovancem in lahko izboljšata odpornost rezalnega roba proti obrabi. Pri NC svedrih 120° izbiro prevleke prilagodimo predvsem materialu obdelovanca, temperaturi v območju rezanja in rezalnim parametrom. Prevleka ne nadomesti pravilne hitrosti, podajanja in stabilnega vpetja.
Kaj povzroči, da NC sveder ne centrira izvrtine natančno?
Najpogostejši vzroki so radialno odstopanje orodja, predolg previs, nestabilno vpet obdelovanec, obrabljen rezalni rob ali previsoko podajanje. Če NC sveder 120° ni pravilno poravnan z osjo vretena, lahko tudi kakovostno orodje izdela centrirno mesto izven predvidene pozicije. Problem: centrirna točka ni na pravilnem mestu. Rešitev: najprej preverite vpetje, radialni tek in stanje rezalnih robov.
Ali lahko NC sveder 120° uporabimo tudi na poševni ali neravni površini?
Možno je, vendar so pogoji zahtevnejši kot pri ravni površini. Pri poševnem vstopu je NC sveder 120° lahko neenakomerno obremenjen, ker en rezalni rob začne rezati prej kot drugi. V takšnem primeru so še pomembnejši toga postavitev, majhen previs, previdno podajanje in pravilna izbira premera orodja.
Zakaj se lahko rezalni rob NC svedra hitro obrabi ali poškoduje?
Razlogi so lahko previsoka rezalna hitrost, preveliko podajanje, slabo odvajanje toplote, neustrezna izbira materiala orodja ali vibracije. Pri VHM NC svedru 120° so problematične predvsem sunkovite in bočne obremenitve, pri HSS-Co izvedbah pa lahko neustrezni rezalni pogoji povzročijo hitrejšo obrabo rezalnega roba. Problem: kakovost centrirne površine se hitro poslabša. Rešitev: preverite stanje orodja, rezalne parametre, stabilnost vpetja in primernost prevleke.
Kaj preverimo, če naslednji sveder kljub centriranju še vedno odstopa od osi?
Najprej preverimo, ali je bilo centrirno mesto izdelano dovolj natančno in ali kot ter premer NC svedra 120° ustrezata naslednjemu svedru. Nato preverimo radialni tek glavnega svedra, njegovo dolžino in togost, stanje rezalnih robov ter stabilnost vpetja obdelovanca. Težava namreč ni nujno v centrirnem svedru; odklon lahko povzroči tudi predolg glavni sveder, obraba ali neustrezno vpetje.